Rozsdamentes acél víztartály nyújtási formázási folyamata: A gép általában nagy űrtartalmú hidraulikus prést (200T) használ a lemez nyújtásához; a formaszög nem lehet túl egyenes, általában közvetlenül φ10 felett, és a szerkezetnek ésszerűnek kell lennie; az anyag általában 0,8 -1,0 mm-es lemezvastagságot igényel; a teljes feszített víztartály általában magas hőmérsékletű lágyító kezelést igényel, általában 1200 fok feletti hőmérsékleten, hogy megszüntesse a nyújtás utáni belső feszültséget; a felület általában kefélt, polírozott és polírozott (általában sima); A lapot a formarajzoló olajjal kiegészítve simán nyújtható, formázás után lágyítható, majd felületkezelhető.
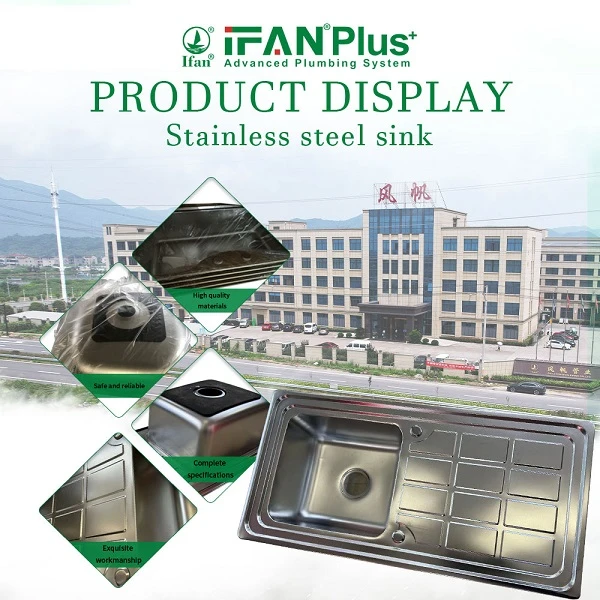
A rozsdamentes acél mosogató kézi alakítási folyamata: a gép általában hajlítógépet, hidraulikus prést használ az alakításhoz és argon ívhegesztőgépet a hegesztéshez; A fixture hajlító szerkezetet és hidraulikus présformát használ; mivel az eljárás hajlítást alkalmaz, nincs sok korlátozás a lemez vastagságára vonatkozóan, általában a gazdasági szempontok szerint. Használjon ésszerű vastagságot; az anyag vastagságától függően különböző hegesztőáramok választhatók, például 220A alatti hegesztőáramot használnak 1,2 mm-re; a felületkezelés általában huzalhúzást, csiszolást, polírozást (általában sima felület) stb. alkalmaz; technológiai szempontból általában a lemezt hajlítják először. Formázás, mint egy origami doboz, az oldalvarratok hegesztése, végül felületkezelés.